Menjen be bármely olyan befejező műhelybe, ahol még mindig kézzel vonják be az alkatrészeket, és ugyanazt a mintát fogja látni. A kezelő tapintással állítja be a pisztoly távolságát, fülével állítja be a porlasztási nyomást, és a nedves festék fényessége alapján ítéli meg a bevonatot. Az ötvenedik részre a száraz rétegvastagság elsodródott; a széleken futók, a sík területeken vékony foltok láthatók, és a tétel egy része utómunkálatként visszakerül az ellenőrzésből. Az automatizált permetező bevonórendszer megszünteti ezt a változékonyságot azáltal, hogy minden bevonatparamétert gépi vezérlés alá helyez: ugyanazt a pisztolyút, azonos folyadékszállítást és azonos porlasztási feltételeket az első és az ezres részben.
Ez az útmutató leírja, hogy melyek az automatizált bevonatszóró rendszerek, milyen főbb géptípusok, milyen előnyök indokolják a befektetést, és milyen tényezőket kell rendezni a rendelés leadása előtt.
Az automatizált permetező bevonórendszer olyan gyártógép, amely folyékony vagy porbevonatot visz fel a munkadarabokra anélkül, hogy a pisztolyt kezelő irányítaná. A munkadarab egy szállítószalagon halad, vagy egy forgó szerelvényen ül, miközben egy vagy több rögzített, dugattyús vagy forgatható pisztoly szabályozott ködben hordja fel a bevonatot.
Az automatizálás fontos, mert a bevonat minősége olyan paraméterektől függ, amelyeket nehéz kézzel stabilan tartani. Egy modern rendszer szabályozza:
Miután ezeket az értékeket beállította a vezérlőrendszerben, nem változnak műszak közben. Ez az ismételhetőség az alapja minden egyéb előnynek, amelyet ez a berendezés kínál.
Az automatizált rendszereket általában a pisztoly munkadarabon való mozgása alapján osztályozzák. Négy elrendezés fedi le a legtöbb ipari alkalmazást: ventilátoros bevonógépek, dugattyús permetezőgépek, rotációs permetezőgépek és lineáris permetezőgépek.
| Rendszer típusa | Hogyan alkalmazza a bevonatot | Legjobb illeszkedés |
|---|---|---|
| Ventilátor bevonó | A rögzített vagy lassan oszcilláló pisztolyok széles, lapos legyezőmintázatot hoznak létre a mozgó felületen | Síklemezek, panelek és kartonanyagok folyamatos gyártásban |
| Dugattyús permetezőgép | Egy pisztolykocsi fel-le mozog, miközben az alkatrész vízszintesen halad a szállítószalagon | Közepes és nagy térfogatú alkatrészek egy domináns lapos vagy enyhén ívelt felülettel |
| Rotációs permetezőgép | A fegyverek körben söpörnek az alkatrész körül, vagy az alkatrész egy orsón forog a fülkében | Háromdimenziós részek, amelyek több oldalról takarást igényelnek |
| Lineáris permetezőgép | A pisztolyok egyenes vonalban haladnak a munkadarab hosszában | Hosszú profilok, extrudálások és szerkezeti elemek |
Válassza ki az elrendezést először geometria, majd sebesség szerint. A lapos panel elpazarol egy forgógépen, míg egy összetett alkatrész legyőzi a ventilátoros bevonatot. Ha a termékpalettája szezonálisan változik, válasszon egy olyan fülkét és szállítószalag elrendezést, amely több alkatrészméretet is elfogad egy optimalizált beállítás helyett. A miénk automatizált permetező bevonó berendezések lefedi az egyes állomásokat és a teljes szállítószalag-sorokat, így a helyes válasz általában az alkatrész-borítékhoz és a ciklusidőhöz igazított konfiguráció, nem pedig egy szabványos katalógusmodell.
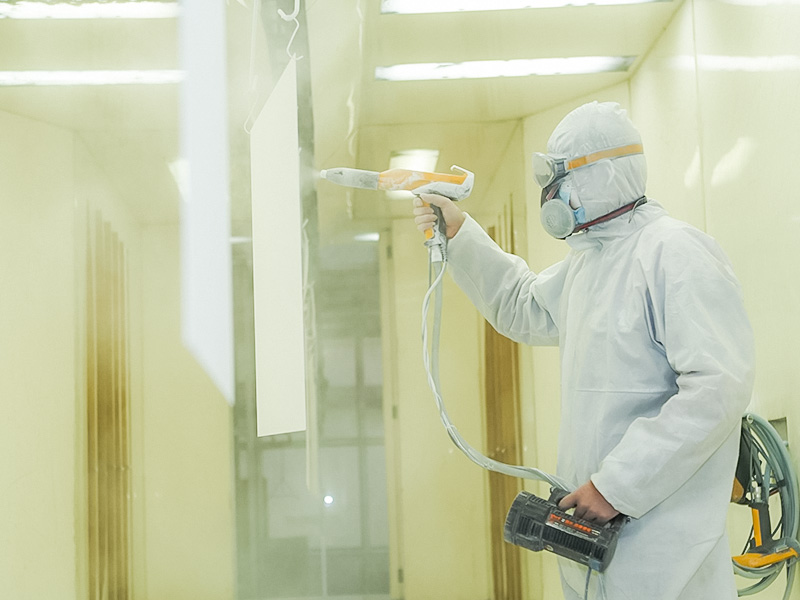 Egyedi automatizált permetező bevonórendszerek gyártói, gyár A Wuxi Shaofang Machinery Co., Ltd. a kínai egyedi OEM/ODM automatizált permetező bevonatrendszerek gyártója, gyára, fejlett és... Termék megtekintése →
A modern rendszerek minden cikkszámhoz receptet tárolnak. Amikor az alkatrész megváltozik, a szállítószalag sebessége, a pisztoly lökete, a porlasztási beállítások és a bevonat áramlása egymásra kapcsol, ami akkor számít, ha ugyanazon a soron egy műszakban különböző termékeket dolgoznak fel.
Az automatizált permetező bevonórendszer üzleti célja három mérhető fejlesztésen nyugszik: a felületi konzisztencián, az anyaghatékonyságon és az áteresztőképességen.
A bevonat szabványai a felületet a száraz rétegvastagság és a teljes alkatrész megjelenése alapján ítélik meg. A kézi permetezés természetesen ingadozást okoz, és az eltérés selejtként jelenik meg. Az automata pisztoly megtartja távolságát, sebességét és szórási szögét, így a film vastagsága részről részre szűk sávon belül marad . Azon beszállítók számára, akik a vevői specifikáció alapján tanúsítják a felületminőséget, ez az ismételhetőség önmagában indokolhatja a beruházást.
A túlszórás elpazarolt bevonat és kidobott pénz. A szabályozott permetezési minta, a következetes porlasztás és a pisztoly egyenletes útja jóval alacsonyabb mértékben csökkenti a túlpermetezést, mint amit a kézi kezelő egy teljes műszak alatt produkál. A legtöbb befejező üzletben a bevonóanyag a legnagyobb fogyasztási költség , így a megtakarítási vegyület, amint a vonal folyamatosan fut.
Az automatizált rendszer nem lassít le a műszak utolsó órájában, és egy kezelő felügyelhet egy olyan fülkét, amelyhez egyébként két vagy három festőre lenne szükség . Ugyanez a változtatás eltávolítja a kezelőket az oldószerködnek és a túlzott permetnek való közvetlen kitettségtől, ami javítja a munkakörülményeket, és egyszerűsíti a szellőzési és expozíciós határértékek betartását.
A nyereség ugyanúgy függ a fülkébe belépő alkatrészektől, mint magától a fülkétől. A konzisztens eredmények a konzisztens szubsztrátummal kezdődnek, és a folyamatellenőrzések minden szakaszban sokkal könnyebben karbantarthatók, ha az alkalmazási lépés automatizált. A miénk minőség-ellenőrzési eljárások Kövesse ezt a logikát, minden folyamatlépésnél ellenőrzéssel és végső ellenőrzéssel az ügyfél specifikációi alapján.
A legtöbb bevonatsor alulteljesít, mert a gépet az alkatrészek meghatározása előtt választották ki. A rövid hatótávolság megelőzi a klasszikus hibákat: a következő évi alkatrészekhez túl kicsi fülkét, a szükséges vonalsebességet nem érő szállítószalagot vagy a mély mélyedéseket nem érő fegyvereket.
Gyűjtse össze a reprezentatív részeket, amelyeket futtatni fog: borítékméret, súly, geometria és műszakonkénti célmennyiség. Ezek az értékek határozzák meg a szállítószalag szélességét, a fülke hosszát és a pisztolyok számát.
Határozza meg a száraz réteg vastagságát, megjelenését és a vizsgálati szabványt, amelynek az alkatrészeknek meg kell felelniük. A befejezési cél meghatározza a permetezési technológiát és a folyamatszabályozás szükséges szintjét.
A levegőpermet bonyolult formákat ér el, az airless rendszerek hatékonyak nagy sík felületeken, az elektrosztatikus töltés pedig javítja a lefedettség egyenletességét a vezetőképes részeken. Az első lépéstől származó geometria dönti el, hogy melyik módszer illik.
Tesztelje a vonalat saját alkatrészekkel és bevonóanyaggal. Állítsa be a pisztoly távolságát, a porlasztási nyomást és a szállítószalag sebességét, majd mérje meg a film vastagságát az alkatrészen, és rögzítse a paramétereket a receptben.
Ez az a hely, ahol az egyéni konfiguráció kiérdemli a megőrzését. A szabványos gépek megfelelnek a szabványos alkatrészeknek; a tényleges mix köré épített vonal elkerüli a későbbi elutasításokat okozó kompromisszumokat. Ezt naponta látjuk magunkban egyedi szolgáltatások munka, ahol az ügyfél rajzai és folyamatcéljai irányítják a gépészeti tervezést, nem pedig fordítva.
A bevonat előtti felület állapota ugyanolyan fontos, mint maga a permetezés. Az alakító- és hegesztőállomásokból kilépő alkatrészeken gyakran sorja, lerakódás vagy érdesség látható, ami láthatóvá válik a fényes felület alatt. Sok befejező vonal ezért csak az alkatrészek áthaladása után kezdődik ipari polírozó berendezések , így az aljzat egyenletes lesz az első réteg felhordása előtt.
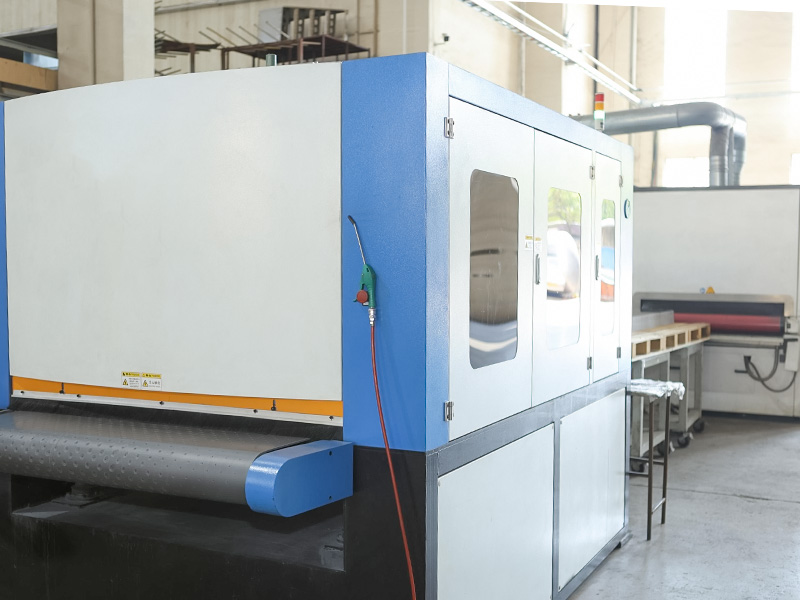 Egyedi ipari polírozó berendezések gyártói, gyár A Wuxi Shaofang Machinery Co., Ltd. kínai egyedi OEM/ODM ipari polírozó berendezések gyártója, gyára, gépeink biztosítják az egységes... Termék megtekintése →
Honnan tudhatom, hogy a térfogatom indokolja-e az automatizált bevonatszóró rendszer használatát?
Ha a bevonatoló állomás egynél több műszakban működik, ha a befejezés konzisztenciája utómunkát generál, vagy ha egyetlen képzett kezelő korlátozza az áteresztőképességet, akkor érdemes értékelni az automatizálást. Vásárlás előtt számolja meg az aktuális selejt- és bevonóanyag-felhasználást; mindkettő csökkenő tendenciát mutat az automatizálás után.
Milyen bevonatokat tud kezelni egy automatizált rendszer?
Az oldószer alapú festékek, vízbázisú bevonatok, alapozók, átlátszó lakkok és porbevonatok mind automatikusan felvihetők. A rendszert az anyaghoz kell meghatározni: a folyadékvezetékek és a porlasztók különböznek a magas szilárdanyag-tartalmú festékeknél, és a porhoz eltérő fülke és visszanyerő elrendezés szükséges.
Integrálható-e automatizált rendszer egy meglévő vonalba?
Igen. A legtöbb telepítés utólagos felszerelés, a szállítószalag, a fülke és a kikeményítő rész a rendelkezésre álló alapterülethez és a meglévő alkatrészáramláshoz igazodik. A megvalósíthatóság a helytől függ, nem a környező berendezés korától.
Mekkora alapterületet igényel egy tipikus rendszer?
Egy dugattyús géppel ellátott egyetlen permetezőfülke nagyjából ugyanannyit igényel, mint egy nagy kézi szórófülke; a szállítószalag és a keményítő szakaszok azok, amelyek kiterjesztik a sort. A teljes padlóelrendezést általában az ajánlattételi szakaszban készítik el, még mielőtt bármilyen kötelezettséget vállalnának.
Az automatizált permetező bevonatrendszer visszaállítja a biztonságot a befejező szakaszban: kiszámítható filmvastagság, megismételhető szín és textúra, alacsonyabb anyagfelhasználás és a műszakok között nem romló vonal. Kezdje az alkatrészrajzokkal és a célkimenettel, válassza ki a gép elrendezését a geometria körül, és érvényesítse próbatételekkel, mielőtt elkötelezi magát a teljes gyártás mellett. Ha egy új sort értékel, lépjen kapcsolatba mérnöki csapatunkkal az alkatrész specifikációival és a ciklusidő céljával; egy munkanapon belül válaszolunk konfigurációval és reális üzembe helyezési tervvel.

 +86-13771171111 +86-13338110517