A szerelőállomásra egy szerelőkeret érkezik, amelynek minden mérete a megadott tűréshatárokon belül van, de a két hajlítási szög egy fok töredékével eltért a rajztól. Az alkatrész laposan ül az asztalon, de ha a kerethez van csavarozva, az illeszkedő panel nem illeszkedik. Ennek az alkatrésznek az elutasítása két órába kerül a gyártósornak. Ez az a pont, ahol egy fémlemez alkatrészből precíziós lemezalkatrész lesz.
A precíziós fémlemez alkatrészeket az ismételhetőség határozza meg, nem az alkatrész mérete. A gyártó tökéletes mintadarabot szállíthat, és a második tételnél is meghibásodik, ha a tűrésstratégiát, a szerszámokat és az ellenőrzési rutint nem az egységességre tervezték. A gyakorlati különbség az, hogy a folyamat részeként ugyanazt az eredményt tudja-e tartani.
A precíziós lemezalkatrészek vékony, jellemzően 0,5 mm és 6 mm közötti vastagságú fémlemezekből vágási, lyukasztási, hajlítási, illesztési és kidolgozási folyamatok során kialakított szerkezeti és funkcionális részek. A precizitás szó azt írja le, hogy a kész alkatrész milyen szorosan illeszkedik a műszaki rajzhoz, általában mérettűrésként vagy szögeltérésként fejezik ki.
Gyakori példák közé tartoznak az alvázpanelek, a rögzítőkonzolok, az EMC-pajzsok, a hűtőbordák, a szállítószalag-vezetők és a kapcsolószekrény-házak. Ami megkülönbözteti őket a hagyományos lemezalkatrészektől, az az egyes lépésekben alkalmazott ellenőrzési szint: az anyag kiválasztása és előkészítése, a vágási és alakítási paraméterek a lap aktuális tulajdonságaiból származnak, a kész alkatrész mérése és dokumentálása.
A tolerancia nem elszigetelten működik. Egy furathelyzet 0,1 mm-es eltolódását egy szerelvény hornyolt furata elnyeli, de ugyanez az eltolódás teljes meghibásodást jelent az orvostechnikai eszköz házában. A pontosság gyakorlati hatása attól függ, hogy az alkatrész hogyan működik együtt más alkatrészekkel. Ezért a tűréseket a függvény körül kell meghatározni, nem a rajzon lenyűgözőnek látszó körülmény között.
| osztály | Tipikus tolerancia | Példa alkalmazás | Milyen meghajtókba kerül |
|---|---|---|---|
| Szabványos | ±0,5 mm | Védők, burkolatok, egyszerű panelek | Anyagvastagság |
| Precizitás | ±0,1 mm | Alváz, konzolok, szerelőlapok | Szerszámozás és programozás |
| Nagy pontosságú | ±0,02 mm | Orvosi eszközök, repülőgép-alkatrészek | Ellenőrzés és folyamatirányítás |
A toleranciaosztály kiválasztása költséges döntés. Egy szabványos tokozás ±0,5 mm-ről ±0,1 mm-re tolásával megduplázhatja a költségeket, ha a rajz új szerszámokat vagy kiterjesztett ellenőrzési tervet igényel. Ugyanez a változtatás csak kis mértékben növeli a nagy volumenű konzolt, mivel a beállítási költség több ezer alkatrészre amortizálódik. A helyes megközelítés az, hogy megmondjuk, mely tűréshatárok funkcionálisan kritikusak, és hagyjuk, hogy a gyártó a valós igény alapján idézzen.
A legtöbb precíziós lemezalkatrész ugyanazt a műveletsort követi, még akkor is, ha az alkatrész geometriája és anyaga eltérő. A folyamat öt lépésben foglalható össze.
A tekercsanyag belső feszültséget hordoz a hengerlési folyamatból. Egy szintezőgép simítja a lapot, eltávolítja a tekercskészletet, és az anyagot egyenletes tűréshatáron belülre hozza, mielőtt bármilyen vágást végeznének. Ez a lépés közvetlenül befolyásolja a hajlítási pontosságot a sorozat későbbi szakaszában.
A lapos mintázat átvitele CNC lézervágóval vagy CNC lyukasztópréssel történik. A lézeres vágás bonyolult kontúrokat kezel keskeny bevágással; a lyukasztás gyorsan, nagy sebességgel kerek lyukakat és kivágásokat hoz létre.
A CNC hajlítógépek a lapos nyersdarabot a végső formára hajtogatják. A hajlítási ráhagyást, a szerszámválasztást és a visszarugózási kompenzációt a tényleges lapvastagság és anyagminőség alapján számítják ki. A pontosság itt azt jelenti, hogy a hajlítási szögek a rajzhoz képest 0,2 fokon belül maradnak.
Hegesztéssel, préseléssel szegecselő vagy önbepattanó rögzítőelemek kötik össze az alkatrészeket és adnak hozzá menetes betéteket. Mindegyik illesztési mód saját termikus vagy mechanikai hatást gyakorol az anyagra, és a választás meghatározza mind a szilárdságot, mind a jövőbeni használhatóságot.
A polírozás, zsírtalanítás és bevonat védi a felületet és megfelel a vizuális követelményeknek. A kész alkatrészt kalibrált műszerekkel mérjük, és az eredményeket a rajzhoz viszonyítva rögzítjük.
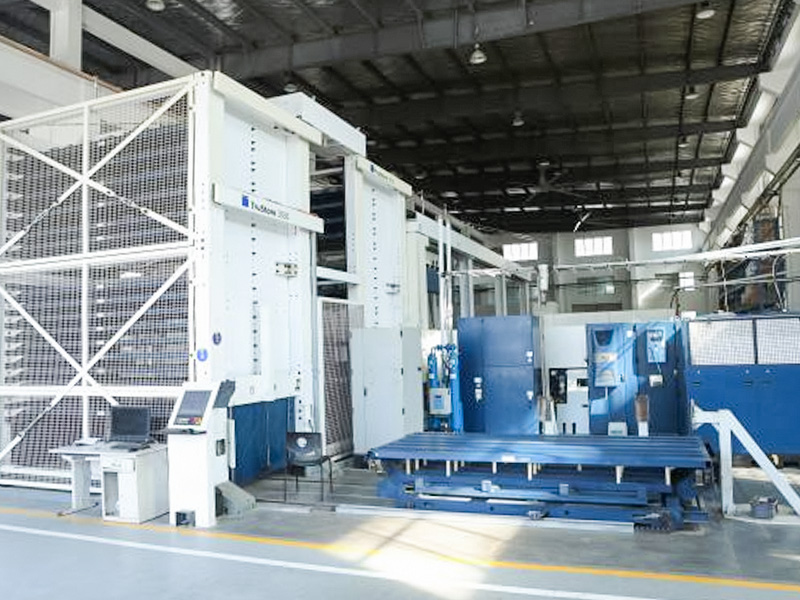
A szintezési műveletet könnyű figyelmen kívül hagyni a rajzon. A síktól mindössze 0,5 mm-re elhelyezkedő lemez a hajlítások több tizedmilliméteres eltolódását okozza, miután az alkatrészt kiengedik a szerszámból. Hosszú távon adja meg azt az anyagállapotot, amelyet az üresítési művelet produkál.
 Görgős szintezőgép fémlemezek és -lemezek síkságának javítására Ez a szintező berendezés visszaállítja a deformált lemezek és profilok síkságát, nagy keménységű hengerek és precíz résbeállítás segítségével biztosítja a méretpontosságot és a felületminőséget, ami kritikus lépés a vakolás előtt. Termék megtekintése →
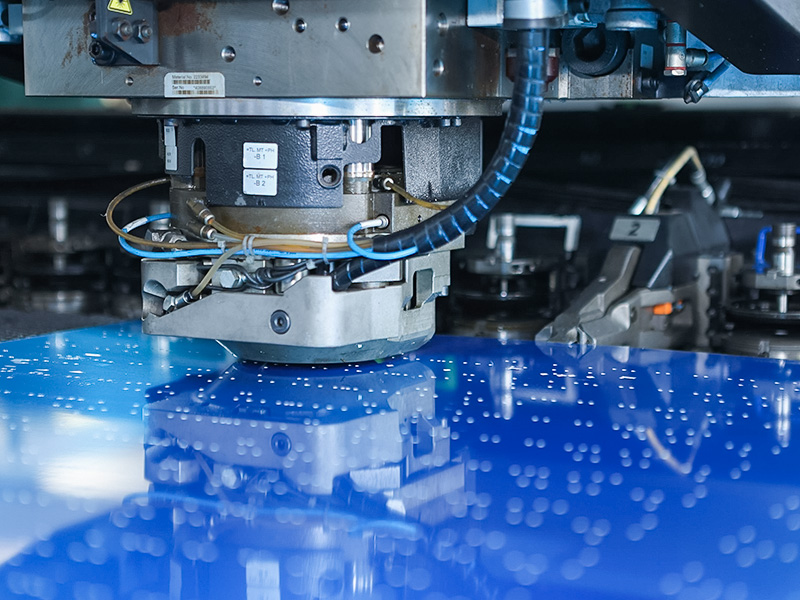
A CNC lézeres vágás az előnyben részesített módszer kis és közepes méretű tételeknél, ahol a kontúr gyakran változik. A gép beolvassa a legfrissebb rajzot, beállítja a forgácsolási paramétereket, és a következő lapon ugyanazt a geometriát állítja elő új matricák költsége nélkül.
 CNC lézeres vágórendszer precíziós lemezgyártáshoz A fejlett numerikus vezérléssel és a nagy formátumú munkaasztalokkal ez a lézervágógép hatékonyan dolgozza meg a rozsdamentes acélt, szénacélt és alumíniumot, nagy pontosságú és minimális hőhatású zónákat kínálva a változatos alkatrészkontúrokhoz. Termék megtekintése →
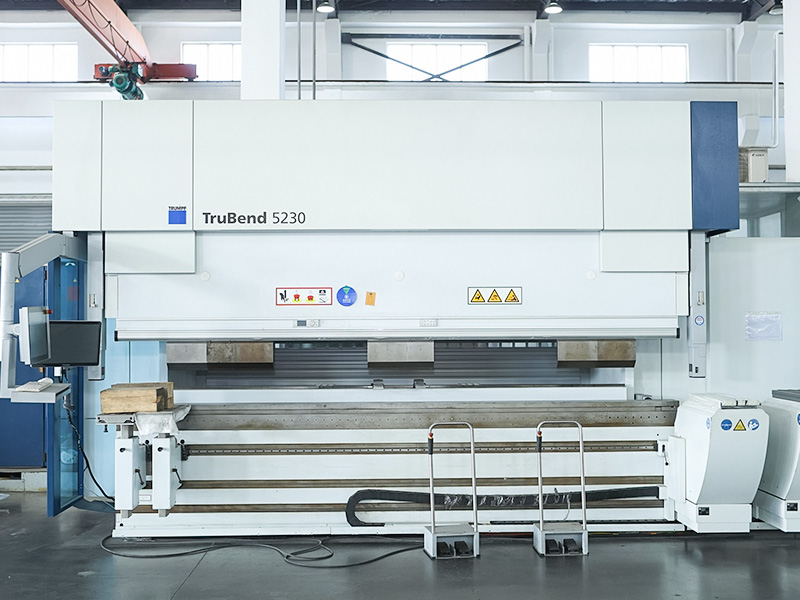
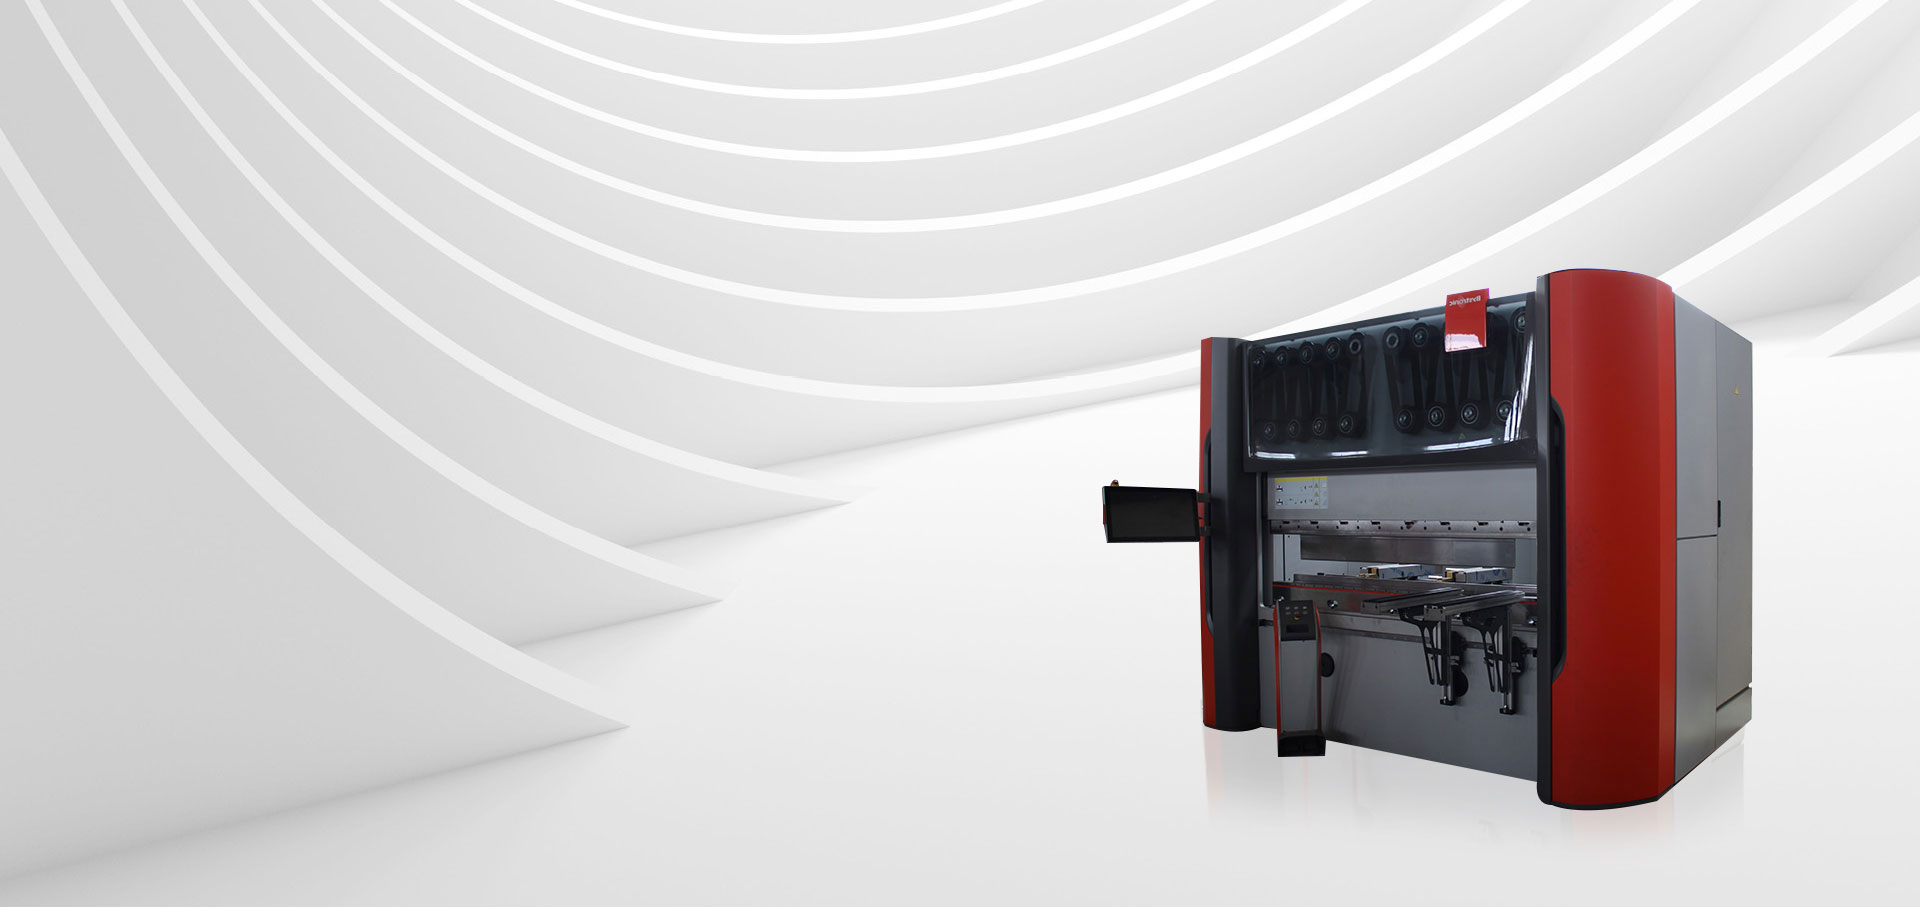
A hajlítás az a művelet, ahol a legtöbb mérethiba megjelenik. Az automatikus szögkompenzációval rendelkező CNC hajlítógép kicsiben tartja a hajlítási szög ingadozását, ami javítja a furatminta helyzetét a hajtogatást követően.
 CNC hajlítógép automatikus szögkompenzációval Ez a présfék nagy pontosságú CNC rendszerrel és robusztus szerkezettel rendelkezik, amely lehetővé teszi a hajlítási szög és hossz pontos szabályozását, csökkenti a hibákat és javítja a lyukak elhelyezését hajtogatást követően a különféle fémlemez alkalmazásokhoz. Termék megtekintése →
Az anyagválasztás a második legnagyobb precíziós tényező a szerszámozás után. Mindegyik fokozatnak megvan a maga rugózása, anizotrópiája és felületkezelése, és mindhárom fokozat megváltoztatja a féknyomó szögtartását.
Az anyagspecifikáció a rajzfelirathoz tartozik, nem a leíráshoz. Adja meg a minőséget, az edzettséget és a felületkezelést. Ha az alkatrészt hegesztik, említse meg a töltőhuzalt és a kötés kialakítását, hogy a gyártó meg tudja tervezni a folyamatot.
A precíziós fémlemez alkatrészek mindenhol megjelennek, ahol egy terméknek merev, könnyű szerkezeti burkolatra vagy ismételt konzolgeometriára van szüksége.
A tartókonzolok, az akkumulátortálcák, a vázmerevítők és a hőpajzsok szűk lyukmintákat és sík felületeket igényelnek. Az alkatrészeknek utómunkálatok nélkül kell sorba állniuk, és a szállítónak bizonyítania kell a folyamatirányítást a mennyiségi gyártáshoz.
A házak, műszerfalak és sebészeti kiegészítő alkatrészek jellemzően kisebb mennyiségben készülnek. A tűréshatárok gyakran szigorúbbak, a felületkezelésnek tisztának kell lennie, és minden alkatrész nyomon követhető anyagtanúsítványra.
Az EMC-pajzsok, a 19 hüvelykes rack-váz és a hőleadó lemezek a finom hajlítási sugarakat szoros lyukmintákkal kombinálják. A precíziós követelményt az határozza meg, hogy az alkatrésznek megfelelően illeszkednie kell a nyomtatott áramkörhöz vagy a falhoz.
A védőburkolatok, a keretek, a vezérlődobozok és a vezetőlemezek fémlemezből készülnek, és meg kell őrizniük alakjukat az évek során. A tűrésablak általában ±0,1 mm körül van, főként azért, hogy a rögzítési pontok egy vonalban legyenek az összeszerelés után.
A szállító általában bármilyen tűréshatárt jelezhet. Az számít, hogy a szállító bizonyítani tudja-e a folyamatot.
Kérdezze meg, hogy a gyártó elvégzi-e a gyártás közbeni ellenőrzéseket a présféken és a lézervágón, és elvégezték-e a végső ellenőrzést a rajz alapján. A mért értékeket tartalmazó dokumentált rekord a képesség minimális bizonyítéka.
A legtöbb precíziós gyártó közvetlenül STEP, DXF vagy PDF rajzokból dolgozik. A gyártó az ajánlattétel előtt ellenőrzi a hajlítási sugarat, az anyagvastagságot és a tűrések egymásra helyezését. Ha a rajzból hiányzik a felirat, a jó gyártó inkább kérdez, mintsem találgat.
A malomvizsgálati tanúsítványnak vagy az anyag nyomon követhetőségi nyilvántartásának fel kell tüntetnie az egyes gyártási folyamatokban használt lap minőségét, vastagságát és tételszámát. Ez különösen fontos a rozsdamentes acél és alumínium alkatrészek esetében.
A kis tételes futtatások egységenként gyakran többe kerülnek, mivel a beállítás, a szerszámozás és az ellenőrzés kevesebb alkatrészre terjed ki. A mennyiségi gyártás elnyeli ezt a költséget, ezért lehet, hogy a 0,1 mm-es tűrés megfizethető 5000 darabos rendelés esetén, de drága egy 50 darabos prototípuson.
Ha egy alkatrésznek nem szabványos geometriára vagy szokatlan követelmény-kombinációra van szüksége, a beszállító egyedi gyártási szolgáltatások módosíthatja a tervezést a gyárthatóság érdekében, és olyan útvonalat javasolhat, amely az alkatrészköltséget ésszerű szinten tartja.
A beszerzési kockázat csökkentésének módja az, ha korán kérünk, nem későn. Küldje el a gyártónak a rajzát, a várható mennyiséget és a kritikus tűréseket. Kérjen olyan folyamattervet, amely kiterjed az anyagbeszerzésre, a szerszámok előkészítésére, a folyamat közbeni ellenőrzésekre és a végső ellenőrzésre. Tekintse át a szállítót is minőség-ellenőrzési folyamat nagy rendelés leadása előtt.
A precíziós lemezalkatrészek egy szabályozott sorrend eredménye: szintezés, vágás, alakítás, illesztés, kikészítés és mérés. Ha minden egyes lépést a megfelelő felszereléssel és dokumentált fegyelemmel hajtunk végre, az alkatrész nem a szerencse, hanem a tervezés révén találkozik a rajzzal. Ez az a szabvány, amelyet minden vásárlónak elvárnia kell, amikor precíziós alkatrészt rendel.

 +86-13771171111 +86-13338110517