Gyors válasz: a fémlemezek esetében a szálas lézervágó gép a standard választás nagyjából 0,5-20 mm anyagvastagságban. Bármilyen profilt közvetlenül egy CAD-fájlból vág le szerszám nélkül, mindössze néhány tizedmilliméteres bevágással és olyan élminőséggel, amely általában nem igényel utómunkát. Válasszon 1,5-3 kW-ot, ha munkája főleg vékony lemezből áll; lépjen 6 kW-ra és magasabbra, ha a 10 mm-nél nagyobb lemez rutinszerűvé válik. A vásárlást azonban valójában az határozza meg, hogy a teljesítmény, az asztal mérete, a segédgáz és a vezeték többi része hogyan illeszkedik egymáshoz, nem a legnagyobb szám az adatlapon.
Két jellemző magyarázza, hogy a szálas lézerek miért szorították ki a szén-dioxid-kibocsátó gépeket a lemezmegmunkálás során. A sugarat száloptikán, nem pedig tükrökön keresztül állítják elő és továbbítják, így a beállítási munka és a rutin karbantartás nagyrészt megszűnik. A hullámhosszt a fényvisszaverő fémek, például alumínium, sárgaréz és réz is hatékonyan nyelték el, amelyek mindig kényelmetlenek voltak a CO2 rendszerek számára.
Az alábbi szakaszok elmagyarázzák, hogyan működik a vágási folyamat, hogyan illeszthető a teljesítmény és az asztal mérete az anyaghoz, és hol helyezkedik el a lézer egy komplett fémlemezben.
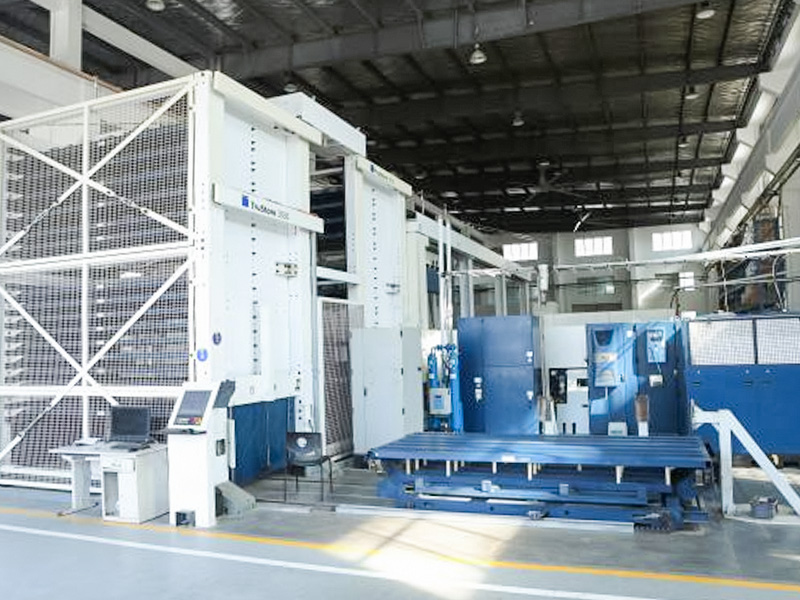
 Egyedi CNC szálas lézervágó gépek Nagy formátumú TRUMPF szálas és CO2 lézervágók, amelyek az egyenesen hajlítható lemezalkatrészeknél leírt keskeny bevágásokat és tiszta éleket biztosítanak. Termék megtekintése →
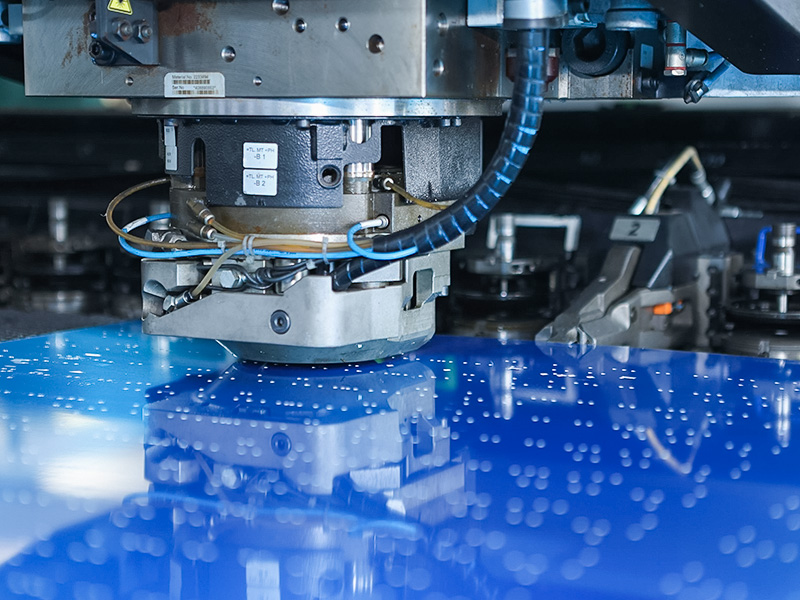
A szálas lézer egy milliméter átmérőjű foltba koncentrálja a fényt. Ennél az intenzitásnál a fókuszpontban lévő fém megolvad és elpárolog, miközben egy segédgázsugár alulról fújja ki az olvadt anyagot a vágásból. A vágófej egy programozott útvonalat követ, amelyet általában DXF-fájlként importálnak a CAD-rendszerből, és az egymásba ágyazó szoftver sok alkatrészt egy lapon rendez el, így a kezelő csak egyszer kezeli az anyagot. A bevágás szélessége általában 0,1 és 0,3 mm között van, és a hőhatás zóna elég keskeny ahhoz, hogy a legtöbb nyersdarabot egyenesen hajlítsák vagy hegeszthessék, kiegyenesítés nélkül.
A fúvókán keresztül betáplált gáz nagyobb mértékben változtatja meg a vágási sebességet és az élminőséget, mint azt sok vásárló elvárja. Három lehetőség szinte az összes lapmunkát lefedi:
| Segédgáz | A legalkalmasabb | Kompromisszumok |
|---|---|---|
| Oxigén | Lágy acél, különösen 6 mm felett, ahol az exoterm reakció felgyorsítja a vágást | Sötét oxidszegélyt hagy maga után, amelyet hegesztés vagy bevonatolás előtt el kell távolítani |
| Nitrogén | Rozsdamentes acél, alumínium és bármely hegesztett vagy utólagos kész alkatrész | Nagy nyomást és áramlást igényel, így ez a legdrágább gáz |
| Sűrített levegő | Vékony lágyacél és árérzékeny gyártási sorozatok | A legalacsonyabb üzemeltetési költség, de az élek enyhe oxidációt mutatnak |
Egy gyakorlati következmény: ha sok rozsdamentes acélt vág, árazza be a nitrogénellátást, mielőtt beárazza a gépet. A palackok, az ömlesztett tartályok vagy a gázgenerátor visszatérő költségek, amelyek meghaladják a vásárlási engedményeket.
A teljesítménybesorolás a plafont a vastagságon, a kart pedig a sebességen határozza meg. Durva ipari útmutatóként elmondható, hogy az 1,5 kW-os szálas lézer körülbelül 6 mm-ig kezeli az enyhe acélt, a 3 kW-os gépek elérik a 10 mm-t, a 6 kW-os gépek nagyjából 16 mm-t vágnak le, a 12 kW-os gépek pedig 25 mm-nél tovább dolgoznak oxigénrásegítéssel. A rozsdamentes és alumínium kapacitások alacsonyabbak, és általában nitrogénnel működnek. Használja kiindulási pontként az alábbi rácsot, majd ellenőrizze a ténylegesen eladott minden vastagságot a gyártó vágási táblázatai alapján.
Vékonylemez gyártás. Enyhe acél körülbelül 6 mm-ig; rozsdamentes és alumínium egy lépéssel vékonyabb. Jellemző házakhoz, konzolokhoz és könnyű gyártáshoz.
A gyártó igáslova. Körülbelül 10 mm lágyacélból, a sebesség, a gázköltség és az alkatrészenkénti ár ésszerű egyensúlyával.
Közepes vastagságú lemez durván 16 mm-ig lágyacélból. Alkalmas mezőgazdasági, építőipari és gépvázas munkákhoz.
Nehéz lemez 25 mm-nél nagyobb oxigénrásegítéssel. A vastag metszet vágását gazdaságossá teszi a szélsőséges helyett.
Kezelje ezeket a számokat iránymutatásként, nem pedig garanciaként. A vágási sebesség meredeken a gép maximális vastagságához közel esik, így a műszakilag lehetséges alkatrész kereskedelmi szempontból rossz lehet. Sok vásárló úgy méretezi a gépet, hogy gyorsan levágja szokásos vastagságait, és esetenként nehéz lemezeket kiszervez.
A gépjelölések általában a munkaasztalt kódolják: a 3015-ös gép ágya körülbelül 3000 x 1500 mm, a 4020-asé 4000 x 2000 mm-re terjed ki. Az asztalt a vásárolt lapért vásárolja meg, ne fordítva. A szokásos készletméretek 1000 x 2000 mm, 1250 x 2500 mm és 1500 x 3000 mm, tehát a 3015-ös a két legnépszerűbb formátumot takarja. Egy csereasztal, ahol az egyik ágyat levágják, míg a másikat kipakolják, gyorsan megtérül a több műszakot működtető üzletekben.
A teljesebb döntési keretért tekintse meg útmutatónkat a a megfelelő CNC lézervágó gép kiválasztása részletesebben foglalkozik a teljesítmény, a költségvetés és az értékesítés utáni kérdésekkel.
A lézervágó gép ritkán működik egyedül. Mind a felfelé irányuló üres minőség, mind a lefelé irányuló formázási pontosság ettől függ, és egy tipikus lánc öt állomáson fut keresztül:
A bejövő lemezt és a tekercset először lelapítják. Az elvetemült lapból kivágott üres lapok kiszámíthatatlan lapossággal hagyják el az asztalt, és ez a hiba minden későbbi állomásra átragad.
Az alkatrészek egy összeállításban vannak egymásba ágyazva és vágva, beleértve azokat a lyukakat és hornyokat is, amelyeket egyébként fúrni vagy lyukasztásra lenne szükség.
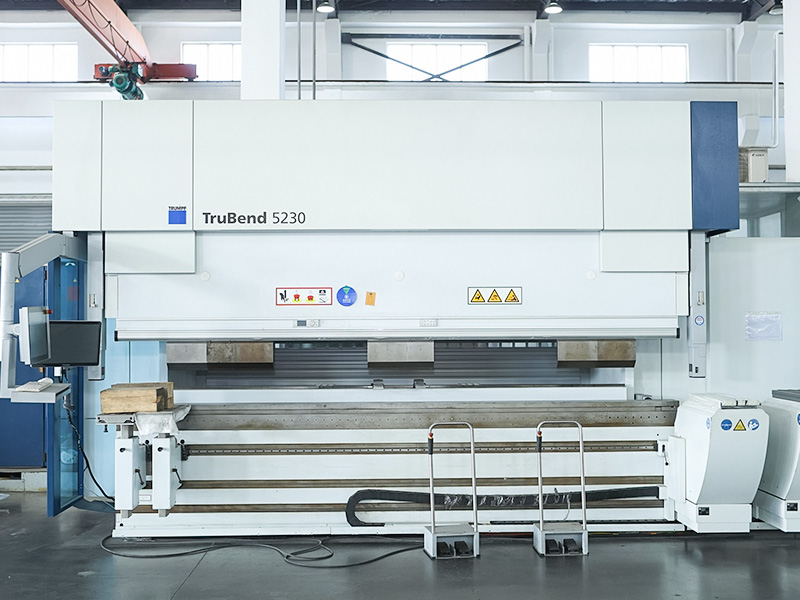
Egy présfék hajtogatja a karimákat a vágott élek mentén. A tiszta, egyenes vágású élek és a pontos domborművágások azok, amelyek megismételhetővé teszik a hajlítási szögeket.
A vágott és formázott alkatrészeket szerelvényekké egyesítik. Az egységes élek és furatpozíciók egyszerűvé teszik a hegesztőberendezéseket.
Polírozás és bevonat fejezi be az összeszerelést. A nitrogénnel vágott rozsdamentes acél gyakran egyenesen a befejezésig jut, éltisztítás nélkül.
Ha ezeket az állomásokat egy szállítótól szerzi be, akkor a tűrésekért való felelősség egy helyen marad. A szintezőgépek és a féknyomók a leggyakoribb kiegészítők egy új lézerhez.
 Egyedi fémlemez szintezőgép Görgős szintezőgép, amely visszaadja az elvetemült lemezek síkságát, gyakori társvásárlás, amikor lézert adnak a fémlemezsorhoz. Termék megtekintése →
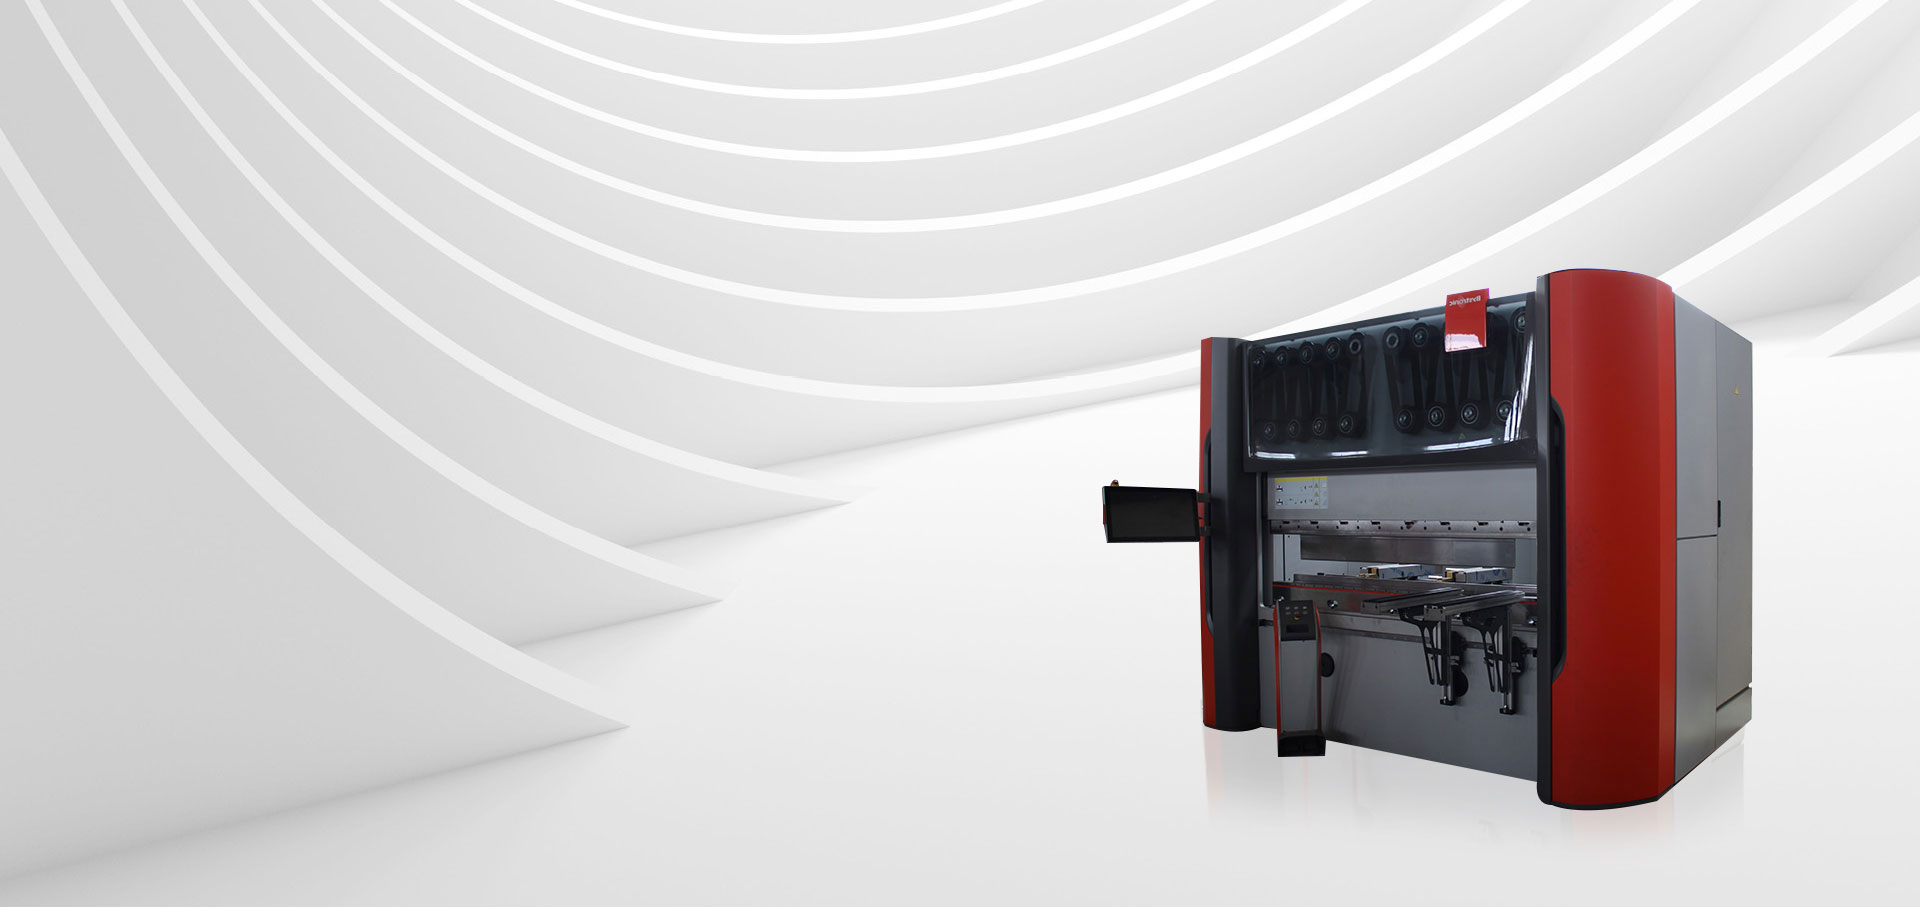
 CNC hajlítógépek és présfékek CNC présfékek és hajlító központok a TRUMPF, Salvagnini és Bystronic cégektől, amelyek lézerrel vágott nyersdarabokat formáznak kész szögekké és formákká. Termék megtekintése →
Az adatlapok szűkített listákat készítenek; próbavágások kötnek üzleteket. Az adásvételi szerződés aláírása előtt kérje meg:
Ha a kötetei még nem indokolnak gépet, ugyanaz a képesség elérhető szolgáltatásként. A rajzok küldése és a kész alkatrészek vásárlása, vágott, hajlított, hegesztett és bevont, gyakori első lépés a tőke lekötése előtt. egyedi gyártási szolgáltatás pontosan így működik, a vevői rajzoktól az ellenőrzött kész alkatrészekig.
Mekkora vastagságot képes kezelni egy fémlemez lézervágó gép?
Az erőtől függ. Általános útmutatóként elmondható, hogy az 1,5 kW körülbelül 6 mm-ig terjedő lágyacél, a 3 kW-tól körülbelül 10 mm-ig, a 6 kW-tól körülbelül 16 mm-ig terjedő, és a 12 kW-os osztályú gépeket 25 mm-nél nagyobb méretig fedi le. A rozsdamentes acél és az alumínium kapacitása kisebb, és általában nitrogénnel üzemel.
A szálas lézer jobb a fémlemezeknél, mint a CO2?
Új vásárlások esetén a szál a praktikus megoldás szinte minden lemezmunkára: nagyobb elektromos hatásfok, alacsonyabb karbantartás és jobb eredmény a fényvisszaverő fémeken. A CO2 főként régebbi berendezésekben és néhány speciális alkalmazásban marad fenn.
Milyen fájlformátumra van szüksége a gépnek?
Lapos 2D profilok, leggyakrabban a CAD rendszerből exportált DXF vagy DWG fájlok. A beágyazó szoftver elrendezi a profilokat a lapon, és létrehozza a vágóprogramot.
Gépvásárlás helyett rendelhetek alkatrészeket?
Igen. Küldjön rajzokat és anyagleírásokat, kérjen árajánlatot, és rendeljen kész nyersdarabokat vagy komplett szerelvényeket. Sok üzlet ilyen módon érvényesíti a keresletet, mielőtt felszerelést vásárol.

 +86-13771171111 +86-13338110517