A szálas lézeres vágógép nagy teljesítményű szálas lézerforrást használ a fémlemez nagyobb sebességű, tisztább élek és alacsonyabb üzemeltetési költségű vágására, mint a CO2 lézer a leggyakoribb gyártási munkák során. Ha egy lemezboltba vásárol egyet, a praktikus kiindulópont három számból áll: a legvastagabb anyag, amelyet rendszeresen vág, a műszakonként szükséges alkatrészek és a kezelt legnagyobb lapméret. Ez a három bemenet határozza meg a ténylegesen szükséges teljesítményt, az asztal méretét és a költségvetést.
A szálas lézervágó gép szálas lézerforrásban hozza létre a sugarát, és egy optikai kábelen keresztül a vágófejhez küldi. A sugár egy kis pontra fókuszál, amely megolvasztja az anyagot, miközben egy koaxiális gázsugár kifújja az olvadt fémet a vágásból. Mivel a sugárút vékony optikai szál, nem pedig tükörlánc, a gép éveken át is megtartja a beállítását, és a vágófejet nagy gyorsítással tudja mozgatni anélkül, hogy a sugár minősége romlik.
A hullámhossz is számít. A szálas lézer közel 1,06 mikrométeren működik, amely tartományban a fémek hatékonyan nyelnek el. A CO2 lézer 10,6 mikrométeren működik, amit a fényes felületek, például az alumínium könnyebben visszavernek. Ez az oka annak, hogy a szálas lézerek drámaian gyorsabbak vékony rozsdamentes és alumínium lemezeken, és ezért vágnak bevonatos vagy fényvisszaverő anyagokat anélkül, hogy a régebbi rendszerek beállítási problémái lennének.
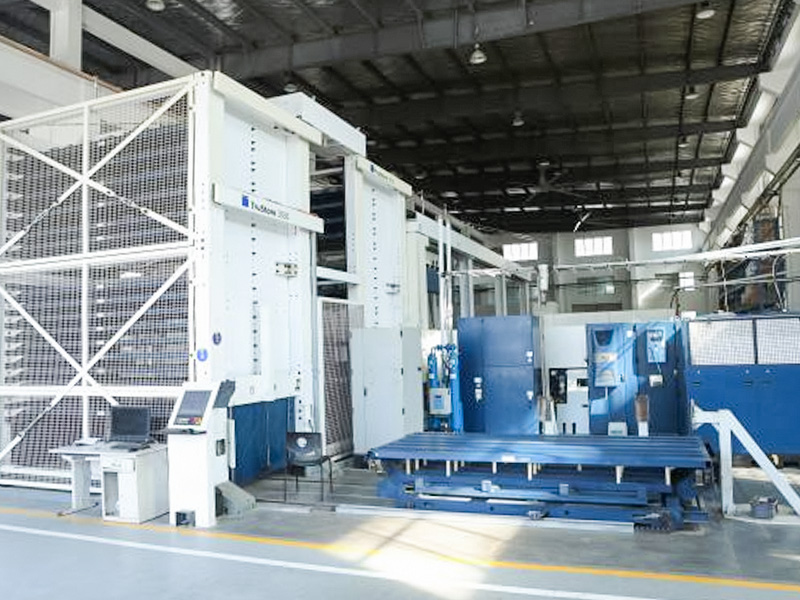
A Shaofang lézervágó gépsorát pontosan ehhez a fémlemez-megmunkálási osztályhoz építi, az asztalok méretét és teljesítményszintjét a gyártóüzemekhez és gyártóüzemekhez igazítják.
 Szállézeres vágógép fémlemezek gyártásához Hasonlítsa össze a legfontosabb specifikációkat, például a teljesítményt, az asztalméretet és a vágási képességeket, mielőtt árajánlatot kérne. Alkalmas rozsdamentes acélhoz, szénacélhoz és alumíniumötvözetekhez a gyártóüzemekben. Termék megtekintése →
A szálas lézervágó gép adatlapja többet tartalmaz, mint a modell neve és a marketingsebesség adata. Az alábbi hat mező tartalmazza azokat az információkat, amelyek ténylegesen eldöntik, hogy a gép megfelel-e az Ön gyártásának. Használja őket ellenőrző listaként, amikor összehasonlítja a különböző szállítóktól származó árajánlatokat.
| Specifikáció | Mit határoz meg | Mit kell keresni |
|---|---|---|
| Lézer teljesítmény | Maximális vágási vastagság és vágási sebesség | 1,5-3 kW vékony lemezhez, 6-8 kW közepes lemezhez, 12 kW és több nehéz lemezhez |
| Munkaterület | Az asztalra elhelyezhető maximális lapméret | Illessze a szabványos lapjához, például 3000x1500 mm vagy 6000x2500 mm |
| Pozícionálási pontosság | Milyen pontosan követi a vágófej a programozott utat | A /-0,02-0,03 mm körüli ismételhetőség jellemző az általános gyártásra |
| Max vágási vastagság | A legvastagabb lemez, amelyet a gép a gyakorlatban el tud vágni | A 6 kW-os gépek jellemzően 20-25 mm vastagságú lágyacélt vágnak |
| Maximális mozgási sebesség | A leggyorsabb vágásmentes mozgás az alkatrészek között | A 80-140 m/perc általános és hasznos nagy mennyiségű fészekrakáshoz |
| A lézerforrás élettartama | A forrás várható üzemideje | A modern szálforrásokat általában körülbelül 100 000 órának értékelik |
A CO2-lézerek még mindig sok műhelyben működnek, és egyes beszállítók még mindig a szálas modellek mellé sorolják őket. Az alábbi összehasonlítás a termelési döntést befolyásoló különbségekre összpontosít, nem pedig a marketingtörténetre.
| Tényező | Fiber lézer | CO2 lézer |
|---|---|---|
| Nyaláb hullámhossza | Körülbelül 1,06 mikrométer | Körülbelül 10,6 mikrométer |
| Vágási sebesség 1-3 mm-es lágyacélon | Két-háromszor gyorsabb | Alapvonal |
| Vágási sebesség 8-12 mm-es lemezen | Mérsékelten gyorsabb | Vastag részeken lassabb, de simább alsó él |
| Működési költség | Csökkenti az áramot és segíti a gázfogyasztást | Magasabb áramfogyasztás |
| Karbantartás | Nincs tükörbeállítás, alacsonyabb szervizgyakoriság | Rendszeres tükörbeállítás és rezonátor szerviz |
| Alapterület | Kompakt, szálkábellel szállított gerenda | A nagy, gerendapályához meghosszabbított sínekre van szükség |
| Élminőség vastag lágyacélon | Enyhe sorja 15 mm felett | Tisztább alsó széle nagyon vastag lemezen |
A legtöbb munkaműhely és termelő létesítmény esetében a rostgép nyer az alkatrészenkénti költség, az üzemidő és az anyagok sokoldalúsága terén . A CO2 fennmaradó rése a sima élvágás nagyon vastag, jellemzően 15 mm feletti lemezen. Ha nem ez az alapterméke, a szálas rendszer a jobb befektetés.
A strukturált folyamat megakadályozza a két leggyakoribb vásárlási hibát: nagyobb teljesítmény vásárlását, mint amennyit az alkatrészek igényelnek, és olyan asztalt választanak, amely túl kicsi a standard laphoz. Végezze el az öt lépést sorrendben.
Soroljon fel minden anyagot és vastagságot, amelyet egy átlagos hónapban vágott. Ha a legtöbb munka 1 mm-től 6 mm-ig terjedő lágyacél, egy 3-6 kW-os gép túlköltekezés nélkül fedezi a munkateher nagy részét.
A legforgalmasabb műszakban igényelt alkatrészeket számolja, ne a heti átlagot. Ez a szám jelzi, hogy szabványos gépre vagy kétraklapos csererendszerre van-e szükség.
Igazítsa az asztal méretét a leggyakoribb lapméretekhez. Egy 3000x1500 mm-es asztal kezeli a szabványos lapokat; egy 6000x2500 mm-es asztal lemezes és hosszú alkatrészekhez való.
Ellenőrizze az elektromos ellátást, a sűrített levegő kapacitását és az alapterületet. Hasonlítsa össze az ötéves működési költségeket: energia, segédgáz, fogyóeszközök és karbantartás.
Erősítse meg a szállítási időt, a telepítést, a kezelői képzést és a pótalkatrészek elérhetőségét. A jó gépek gyorsan meghibásodnak, ha gyenge a helyi támogatás.
A géptípusok és a kiválasztási tényezők szélesebb körű összehasonlításához lásd részletes útmutatónk a CNC lézervágó gép kiválasztásához .
A megfelelő szálas lézer konfiguráció az Ön által gyártott alkatrészektől függ. Az alábbi négy profil a legtöbb gyártóüzemet lefedi, a vékonylemezes burkolatoktól a nehéz lemezekig.
Tipikus tartomány 0,8-2,5 mm. Magas alkatrészszám, beágyazott vágás, szűk tűrések a hajtogatáshoz. A 2-3 kW-os szálas lézer nagysebességű vágófejjel és ingaasztallal általánosan használható.
Tipikus tartomány 6-20 mm. Nagy részek, alacsony fészkelősűrűség, nagyobb gázfogyasztás méterenként. A 6-12 kW-os gép nagy munkaterülettel a szokásos választás.
Élelmiszeripari felszerelések, tengeri hardverek, autóipari konzolok. A szál hullámhossza kisebb salakkal és nagyobb sebességgel vágja ezeket a fémeket, mint a CO2. 3-6 kW-os, autofókuszos rendszer javasolt.
Sok anyag, sok vastagság, kis tételek. A sebesség és a sokoldalúság legjobb egyensúlyát egy 4-6 kW-os gép ingaasztallal és rugalmas beágyazó szoftverrel biztosítja.
A vételár csak a kezdet. A működési költségprofil megmagyarázza, hogy a legtöbb üzlet miért térül meg két-négy év alatt a befektetésből.
A saját működési költségének becslésének legmegbízhatóbb módja, ha mintarajzokat küld a gyártónak a vágási idő és a fogyóeszközök kiszámításához. Megteheti küldje el Shaofangnak alkatrész rajzait a berendezés értékeléséhez .
Egy 6 kW-os gép jellemzően 20-25 mm-ig lágyacélt, 12-15 mm-ig rozsdamentes acélt és 10-12 mm-ig alumíniumot vág nitrogén segédanyag segítségével. A nagyobb teljesítmény kiterjeszti ezeket a határokat, de a gazdaságos vágási tartomány általában alacsonyabb, mint a maximális névleges érték.
A modern szálforrásokat általában körülbelül 100 000 üzemórára értékelik. Egy műszakos műhelyben ez több mint tíz év normál használatot jelent.
Vékony és közepes lapon igen. Hasonló névleges teljesítmény mellett a szálas gépek jellemzően 1-3 mm-es lágyacélt vágnak a CO2-gépek sebességének kétszer-háromszorosával, miközben megőrzik az azonos élminőséget.
A napi ellenőrzések kiterjednek a fúvókára, a védőablakra és a légszárító vízelvezetésére. A gép nem igényel tükörbeállítást, ami a legnagyobb karbantartási különbség a CO2-rendszerekhez képest.
Az árak a teljesítménytől, az asztal méretétől és az olyan opcióktól függenek, mint az ingaasztalok vagy az autofókuszos fejek. Egy kis munkaműhely gépe lényegesen kevesebbe kerül, mint egy nagy teherbírású lemezvágó rendszer. A tényleges alkatrészkeveréken alapuló árajánlat pontosabb, mint az általános listaár.
A cikkben szereplő általános teljesítményadatok a publikált iparági műszaki adatokon alapulnak. A konkrét értékek a gép konfigurációjától, az anyagtól és a folyamat körülményeitől függően változnak.

 +86-13771171111 +86-13338110517