A CNC fémlézervágót kijelölő gyártásvezetők általában egy számmal kezdik: teljesítmény. Néhány hónapnyi padlón töltött hónap után a számok, amelyek számítanak, másoknak bizonyulnak. Az alkatrészenkénti költség, az élek állandósága és a karbantartási időközök döntik el, hogy a gép megtérül-e. A lézerforrás típusa mindhármat meghajtja.
A legtöbb fémlemezzel és lemezzel végzett műveletre a gyakorlati megoldás egy szálas lézer az 1000 W és 3000 W közötti tartományban. A CO2-nál alacsonyabb energiaköltséggel vág rozsdamentes, alumínium- és szénacélt, és nincs szüksége rezonátortükörbeállításra vagy lézergáz utántöltésre.
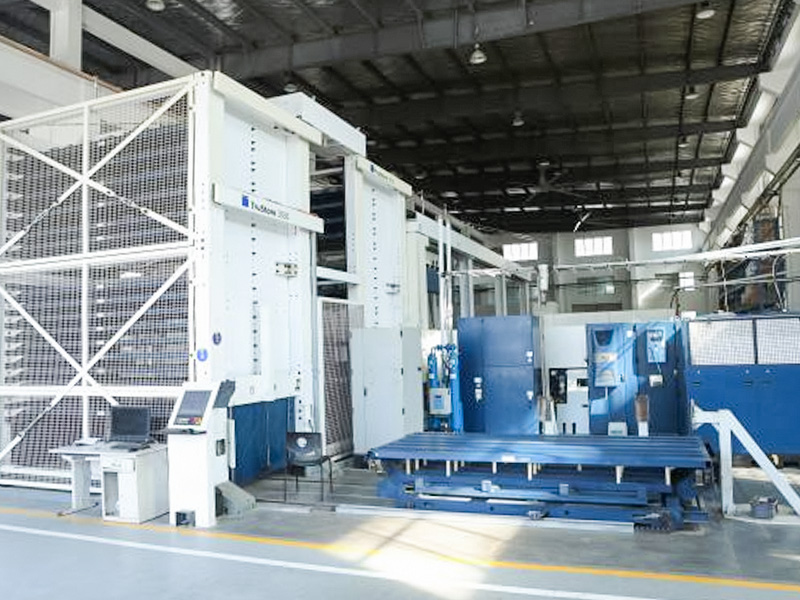
 Szállézeres vágógép fémlemezekhez CNC vezérléssel Ez a gép nagy energiájú lézersugarat használ, amelyet fejlett numerikus vezérlőrendszer vezet a rozsdamentes, szénacél és alumínium vágására. Alkalmas kisszériás vagy összetett kontúrokhoz, míg nagy munkaasztala és gázrásegítéses moduljai stabil, folyamatos gyártást támogatnak. Termék megtekintése →
Jelenleg három lézerforrás hajtja az ipari fémvágást: rost, CO2 és kristály. A forrás határozza meg, hogy az energia milyen hatékonyan kerül be a fémbe, ami meghatározza a gyakorlati sebességet, az élminőséget és az üzemeltetési költségeket.
Fiber lézerek 1064 nm közelében működnek, ez a hullámhossz, amelyet a fémek sokkal jobban nyelnek el, mint a CO2 lézerek által kibocsátott 10,6 µm. A több elnyelt energia gyorsabb vágást és alacsonyabb elektromos igénybevételt jelent. A szálforrások nem rendelkeznek rezonátortükrökkel, amelyek beállíthatók volna, és nincs lézergáz, amelyet újra kell tölteni, ezért a rutin karbantartás a vágófejen, a fúvókán és a védőlencsén összpontosul.
CO2 lézerek továbbra is bevált megoldás a nagyon vastag szénacélokhoz, oxigén-rásegítéssel és a nemfémeket is feldolgozó üzletekben. Hátrányuk a nagyobb energiafogyasztás, a tisztítást és beállítást igénylő tükrök, valamint a fogyasztható lézergáz.
Kristály lézerek (Nd:YAG és Nd:YVO4) kiváló fókuszt biztosítanak a finom funkciókhoz, de rövidebb az alkatrészek élettartama és alacsonyabb a szivattyúzási hatékonysága. Jelenleg leginkább a precíziós mikromegmunkálásra korlátozódnak.
| Írja be | Hullámhossz | Fémvágási hatékonyság | Működési költség | Tipikus szerep |
|---|---|---|---|---|
| Fiber | Körülbelül 1064 nm | Magas | Alacsony | Lemez- és lemezgyártás |
| CO2 | 10,6 µm | Közepes | Magas | Vastag acél és nem fém vágás |
| Kristály | Körülbelül 1064 nm | Közepes | Magas | Precíziós mikromegmunkálás |
Ha munkájában a rozsdamentes, alumínium vagy szénacél lemez dominál, a szál a racionális alapértelmezés. Mielőtt véglegesítené a vásárlást, menjen végig hogyan válassza ki a megfelelő CNC lézervágó gépet műhelyéhez vastaglemez és nem fém kivételek súlyozására.
Négy specifikációnak van a legerősebb hatása a termelékenységre. Hasonlítsa össze őket a saját anyagvastagságával a brosúra maximuma helyett.
A 3000 W-os szálas lézer általában 12 mm-es lágyacélt vág 1,5-2,0 m/perc sebességgel oxigénnel, míg a 2 mm-es rozsdamentes nitrogénnel 8-10 m/perc sebességgel. A napi kibocsátást a legtöbbször feldolgozott vastagság alapján becsülje meg, ne a katalógusában szereplő legvékonyabb lap alapján.
A legtöbb gép ±0,05 mm/méter körüli pozicionálási pontosságot és ±0,03 mm körüli ismételhetőséget kínál. A füles és hornyos szerelvények, a zsanértartók és a hegesztési előkészítő alkatrészek jobban függenek ezektől az értékektől, mint a lézerteljesítménytől.
Az oxigén felgyorsítja a szénacél vágását, de enyhe oxidot hagy a szélén. A nitrogén tiszta, oxidmentes éleket hoz létre a rozsdamentes acélon és az alumíniumon. A nagynyomású nitrogén és az alacsony nyomású oxigén közötti gyors váltás rugalmasságot biztosít az ütemezésben, és megakadályozza, hogy a gép szűk keresztmetszetté váljon.
Az adaptív piercing csökkenti a lencsén lévő fröcskölést és az alsó él sorját azáltal, hogy az átszúrás során megemeli az erőt, majd visszahúzza a vágást. Kérjen a szállítótól a domináns vastagságú vágott mintákat, és ellenőrizze, hogy az alsó szélén nincs-e salak, a vágott felületen pedig csíkozást keresve.
Minden CNC fémlézeres vágási munka hasonló sorrendet követ. Az egyes szakaszok megértése segít a szoftverrel, az automatizálással és a kezelői ismeretekkel kapcsolatos követelmények értékelésében a megrendelés aláírása előtt.
Nehéz lyukak esetén a CNC lyukasztóprés gyakran gyorsabb, mint az ismételt furatminták lézeres vágása, miközben a lézer kezeli az összetett kontúrokat, kis tételeket és a szűk élkövetelményeket. A két gép jól működik kiegészítőként egy gyártósoron.
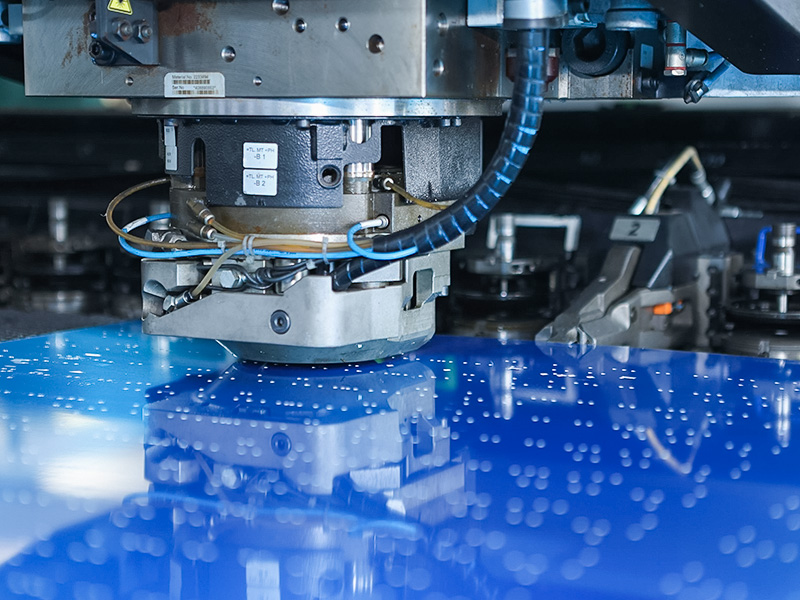
 CNC lyukasztóprés nagy merevségű fémlemezekhez Lyukasztásra, kivágásra, hajlításra és mélyhúzásra készült présgép merev vázzal és precíz CNC-lökettel, sebesség- és nyomásszabályozással rendelkezik. Kezeli acélt, alumíniumot és néhány nem fémlemezt, így hatékonyan kiegészíti az ismétlődő minták lézervágását. Termék megtekintése →
A lézerteljesítmény beállítja az egyes anyagok gyakorlati sebességét és maximális vastagságát. Az alábbi értékek az ajánlott segédgázzal működő modern szálas lézerek tipikus egyszeri áthaladási határértékeit mutatják. A tényleges eredmények a gép merevségétől, az optika minőségétől, a fókusz helyzetétől és a gáz tisztaságától függően változnak, ezért tekintse őket összehasonlítási keretként, nem pedig garanciaként.
| Fiber teljesítmény | Lágy acél oxigénnel | Rozsdamentes nitrogénnel | Alumínium nitrogénnel |
|---|---|---|---|
| 1500 W | 12 mm | 6 mm | 5 mm |
| 3000 W | 20 mm | 12 mm | 10 mm |
| 6000 W | 25 mm | 20 mm | 16 mm |
| 12000 W | 40 mm | 30 mm | 25 mm |
Ha a legtöbb munkája 1-6 mm-es rozsdamentes acélból és alumíniumból készül, egy 1500 W-os vagy 3000 W-os gép jól egyensúlyozza a sebességet és a tőkeköltséget. Ha rendszeresen vág 12 mm-es és vastagabb szénacélt, válasszon legalább 6000 W-ot. A túlméretezés növeli a vételárat és az elektromos szervizigényt anélkül, hogy a vékonylemez teljesítmény javulna.
A legtöbb vágott alkatrészt még formálni kell. A lézerrel párosított CNC hajlítógép teszi teljessé a sort, ezért tervezze meg mindkettőt együtt, hogy a szűk keresztmetszet ne mozduljon el lefelé.
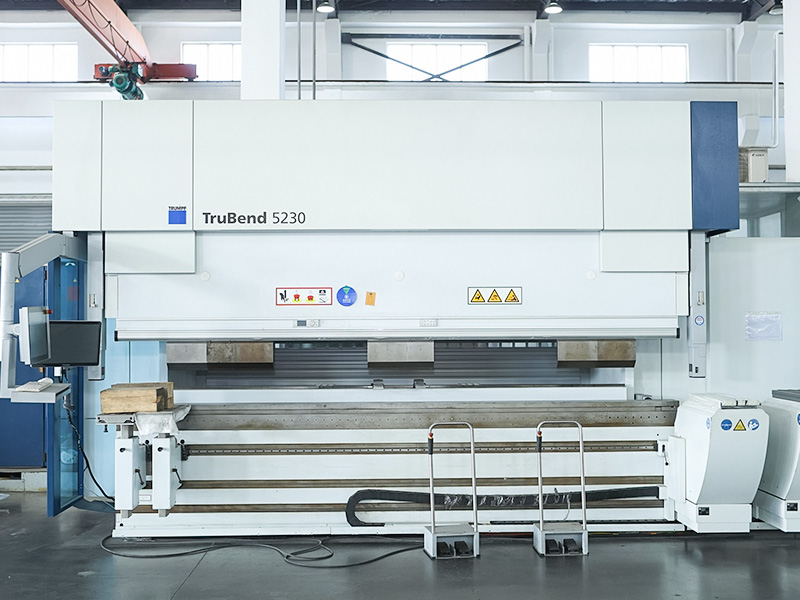
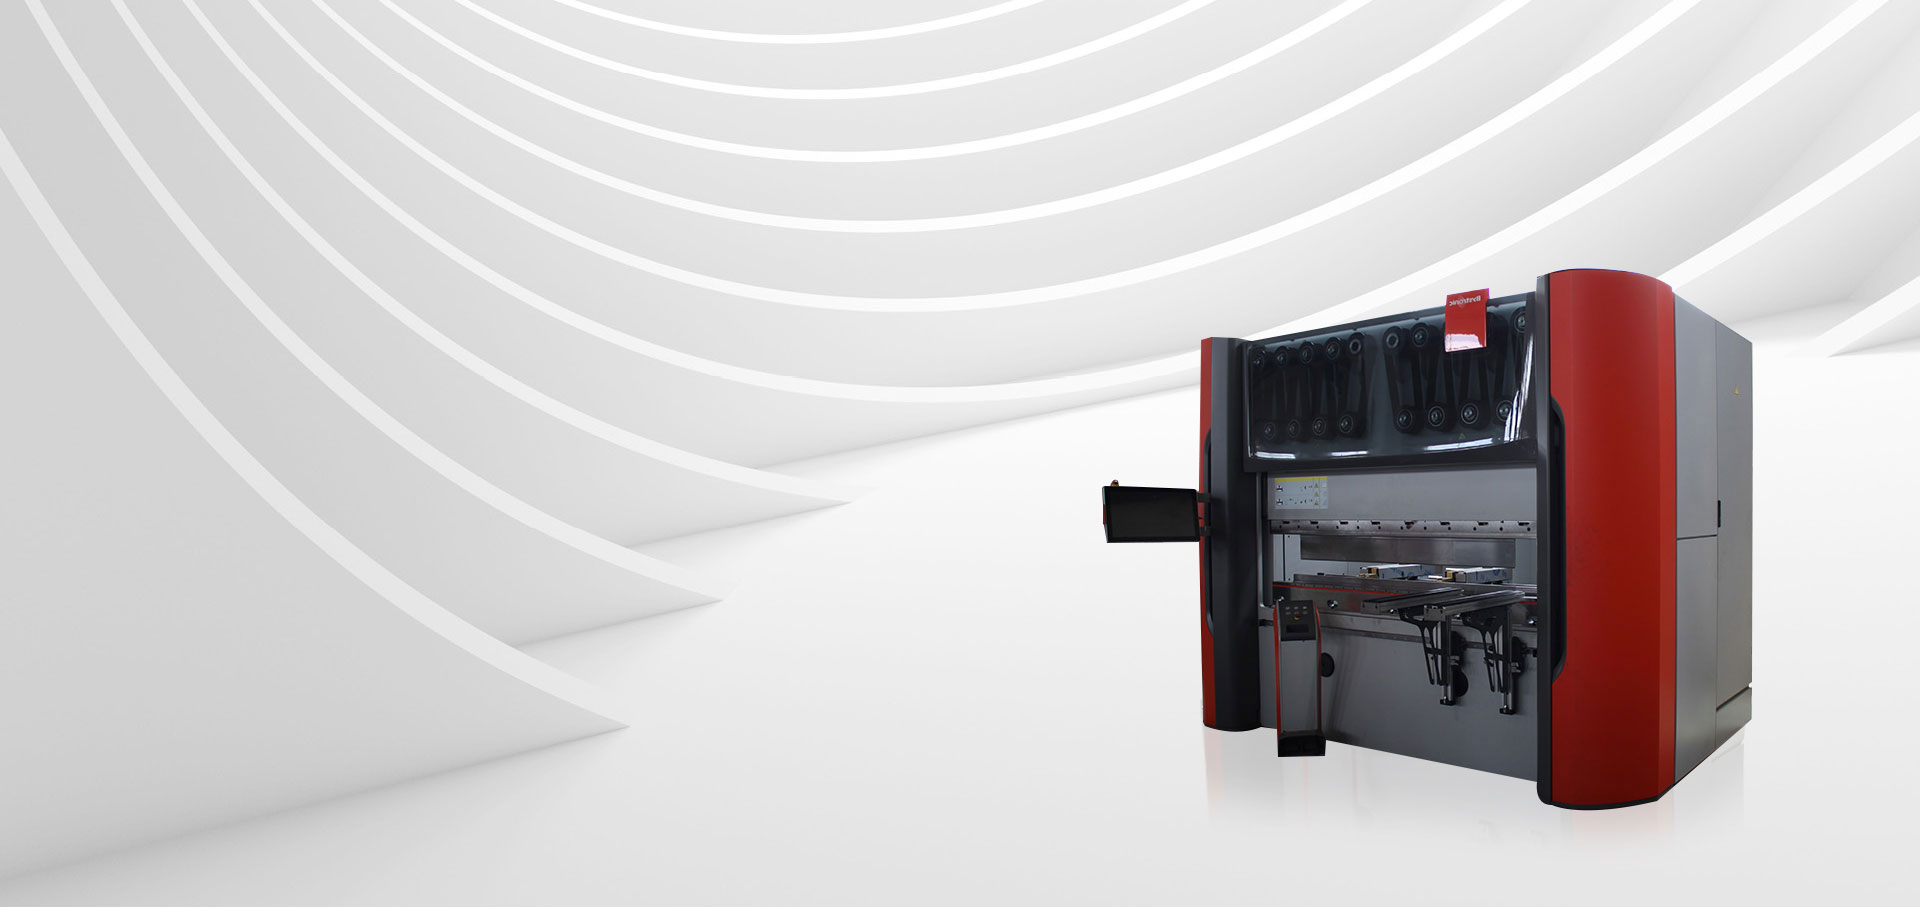
 CNC hajlítógép precíziós szögszabályozással Ez a hajlítógép nagy pontosságú CNC rendszert használ a szög, hossz és nyomás beállítására, csökkentve a hibákat és biztosítva a pontosságot. Különféle formákkal kompatibilis, szénacélt, rozsdamentes acélt és alumíniumot dolgoz fel, és zökkenőmentesen integrálódik a vágás-formázás gyártósorba. Termék megtekintése →
A gépek közötti költségkülönbség az első 24 hónapban jelentkezik, gyakran jóval a gép teljes amortizációja előtt.
A tipikus gyártási mennyiségek esetében a villany-, gáz- és optikaszál-előny önmagában gyakran két-három éven belül kifizeti magasabb kezdeti árat, mielőtt beleszámolnánk a gyorsabb vágásból származó termelékenységnövekedést.
A fémszálas lézervágó képes kezelni a réz és a sárgaréz?
Igen. A réz és a sárgaréz a szál hullámhosszát (körülbelül 1064 nm) sokkal jobban nyeli el, mint a CO2 hullámhosszát, ezért a szál a fényvisszaverő ötvözetek szabványává vált. A gépnek továbbra is szüksége van a visszaverődés elleni védelemre a szállítószálban és a vágófejben, ezért ellenőrizze, hogy a szállító ennek megfelelően konfigurálta-e az optikát. A réz vágási sebessége kisebb, mint a lágyacélnál, és általában nitrogént vagy levegőt használnak az oxidképződés elkerülésére.
Oxigént vagy nitrogént használjak rozsdamentes acélhoz?
Használjon nitrogént, ha az élnek tisztának és oxidmentesnek kell lennie, ami szükséges a látható részekhez, a hegesztési előkészítéshez vagy az élelmiszerrel érintkező alkatrészekhez. Az oxigén valamivel gyorsabb vágást ad a vékony rozsdamentes acélon, de elszíneződött élt és vékony oxidréteget hagy maga után. Ha az él minősége nem kritikus, és az alkatrész festett vagy rejtett lesz, az oxigén csökkentheti a gázköltséget.
Mekkora alapterületre és közmű-infrastruktúrára van szüksége egy CNC fémlézervágónak?
Egy 1500 W-os szálas gépnek általában körülbelül 8-15 négyzetméterre van szüksége, beleértve a hűtőt és a lemezbetöltéshez és az alkatrészek eltávolításához szükséges helyet. Az áramellátás általában 400 V-os háromfázisú, teljesítményszinttől függően nagyjából 15-25 kVA csatlakoztatott terheléssel. Szüksége van egy segédgáz-ellátó vezetékre is; A nitrogén a havi fogyasztástól függően hengerben, dewarban vagy ömlesztett tartályban szállítható.
A CNC fémlézervágó piac azokat a vásárlókat jutalmazza, akik a gépet a tényleges gyártási keverékükhöz igazítják. Kezdje egy szálas géppel, ellenőrizze a valós vágási sebességet a domináns vastagságnál, ellenőrizze a segédgáz rendelkezésre állását a régióban, és ezzel egyidejűleg tervezze meg a folyásirányban történő alakítást.
Ha már vannak rajzai vagy meghatározott alkatrészlistája, gyorsan megbeszéljük velünk egyedi szolgáltató csapat ellenőrizheti a gép konfigurációját, mielőtt elkötelezi magát egy elrendezés mellett.

 +86-13771171111 +86-13338110517