Három idézet hever egy műhely tulajdonosának asztalán. Minden árajánlat egy fémlemez lézervágó gépre vonatkozik, de a lézer teljesítménye 4 kW-tól 12 kW-ig terjed, és az árak több mint 40 százalékkal eltérnek. A műhely főként 2-10 mm-es szénacélt vág, alkalmanként rozsdamentes acélmunkákat is vállal, és tudnia kell, hogy öt éven belül melyik gép térül meg.
A rövid válasz: nincs egyetlen legjobb fémlemez lézervágó gép. A megfelelő konfiguráció a feldolgozott anyagoktól, a leggyakrabban vágott vastagságtartománytól, a célteljesítménytől és az elviselhető alkatrészenkénti költségtől függ. Ez az útmutató elmagyarázza, hogyan hasonlíthatja össze a gépeket a specifikációk, a működési költségek és a munkafolyamat illeszkedése alapján, mielőtt elkötelezné magát a vásárlás mellett.
A fémlemez lézervágó gép a nagy teljesítményű lézersugarat a fémfelület egy kis pontjára fókuszálja. Az energia megolvasztja vagy elpárologtatja az anyagot, míg egy koaxiális segédgáz, általában nitrogén vagy oxigén, kifújja az olvadt fémet a hasadékból. A CNC mozgásrendszer a vágófejet a programozott pályán mozgatja, és olyan kontúrokat, lyukakat és éleket hoz létre, amelyek gyakran nem igényelnek másodlagos simítást.
Ma két lézerforrás dominál a lemezvágásban:
A legtöbb korszerű fémlemez gyártásnál a szálas lézerek váltak az alapértelmezett választássá a magasabb elektromos hatásfok, az alacsonyabb karbantartás és a fényvisszaverő fémek jobb elnyelése miatt. Éppen ezért a fémlemezlézeres vágógépek legtöbb összehasonlítása a szálas lézerekkel kezdődik.
Az árak összehasonlítása előtt hasonlítson össze hat számot. Meghatározzák, hogy a gép valójában mire képes az Ön üzletében.
| Specifikáció | Mit érint | Tipikus tartomány |
|---|---|---|
| Lézer teljesítmény | Maximális vágási vastagság és vágási sebesség | 1,5 kW-tól 30 kW-ig |
| Munkaterület | A legnagyobb lapméret áthelyezés nélkül feldolgozva | 3000 x 1500 mm-től 6000 x 2500 mm-ig |
| Vágási vastagság, lágyacél (oxigén segéd) | Vastaglemez képesség | 6 mm 1,5 kW-nál és 40 mm 20 kW-nál |
| Vágási vastagság, rozsdamentes acél és alumínium (nitrogén segédanyag) | Szálmentes vágás vékony és közepes lapokon | 4 mm 1,5 kW-nál és 25 mm 20 kW-nál |
| Pozícionálási pontosság | Méretkonzisztencia a lapon | /-0,03 mm - /-0,05 mm |
| Maximális gyorsmeneti sebesség | Az alkatrészek közötti üresjárati idő | 80 m/perc és 200 m/perc között |
Gyakori hiba, hogy több lézerteljesítményt vásárolnak, mint amennyit az anyagkeverék indokol. Ha a legtöbb alkatrésze 2–6 mm-es szénacél, a 6 kW-os szálas lézer gyorsabban vág, mint egy 3 kW-os egység, de a sebességnövekedés kisebb lesz a vékony idomokon. Vékony fémlemezeknél a gyorsulás és a mozgásszabályozás éppoly fontos, mint a nyers watt. Az erős lézer gyenge mozgású rendszeren kisebb áteresztőképesség mellett elfogadható alkatrészeket állít elő.
Az erő, a sebesség és az anyag egymásra hatásának mélyebb megvitatásához lásd hogyan válasszuk ki a megfelelő CNC lézervágó gépet a boltod számára.
Minden lézerforrásnak saját vágási borítéka van. Ahelyett, hogy az abszolút felsőbbrendűségről vitatkozna, gondoljon azokra a munkákra, amelyek a hét legtöbb órájában futnak majd a gépen.
A szál 6 kW-tól 8 kW-ig vágja az oxigént nagy sebességgel. A CO2 is működik, de több áramot fogyaszt méterenként.
A nitrogén asszisztenssel ellátott szál tiszta, salakmentes élt eredményez. A CO2 ebben a tartományban észrevehetően lassabb.
A szál a praktikus választás, mert 1064 nm-es hullámhosszát jól elnyelik a fényvisszaverő fémek. A CO2 visszaverheti és károsíthatja az optikai alkatrészeket.
Egy 12 kW-os vagy nagyobb szálas lézer és egy CO2 lézer egyaránt vastag lemezt vág. Az alkatrészenkénti költség a gáz típusától, a vágási sebességtől és az élminőségi követelményektől függ.
Egy szálas gép állítható teljesítményparaméterekkel és jó beágyazó programmal jobban kezeli a változatosságot, mint egy CO2 egység azonos költségvetés mellett.
A lemezvastagságnál kisebb furatok vágásához jó sugármódra van szükség. A szálas lézerek általában élesebb sarkokat és kisebb bevágást eredményeznek.
A vételár csak egy része a teljes költségnek. A fémlemez lézervágó gép minden munkaórában áramot, segédgázt és fogyóeszközöket fogyaszt. Öt év alatt ezek a működési költségek gyakran meghaladják a kezdeti árat.
A fő költségtényezők a következők:
Mielőtt bármit aláírna, kérjen alkatrészenkénti költségbecslést a tényleges rajzok és anyagok alapján. Egy lassabb, alacsonyabb gázfogyasztású gép alkatrészenkénti összköltség tekintetében felülmúlhatja a gyorsabb gépeket. Ezt a számítást akkor kérheti, amikor lépjen kapcsolatba velünk anyaglistájával.
A fémlemez lézervágó gép önmagában nem működik. Egy tipikus gyártási vonalon a lézervágó kiegyenlített lapokat kap, és a vágott részek lyukasztásra, hajlításra, hegesztésre és felületkezelésre kerülnek. A lézergép kiválasztásánál ezért figyelembe kell venni, hogy mi történik előtte és utána.
Egy általános sorozat így néz ki:
A kiválasztott gépnek meg kell egyeznie a felfelé irányuló szintezőgép és az utána lévő hajlító és lyukasztó állomások kimeneti sebességével. A nagy teljesítményű lézer, amely gyorsabban táplálja az alkatrészeket, mint amennyit a hajlító személyzet képes feldolgozni, csak tovább mozgatja a szűk keresztmetszetet.
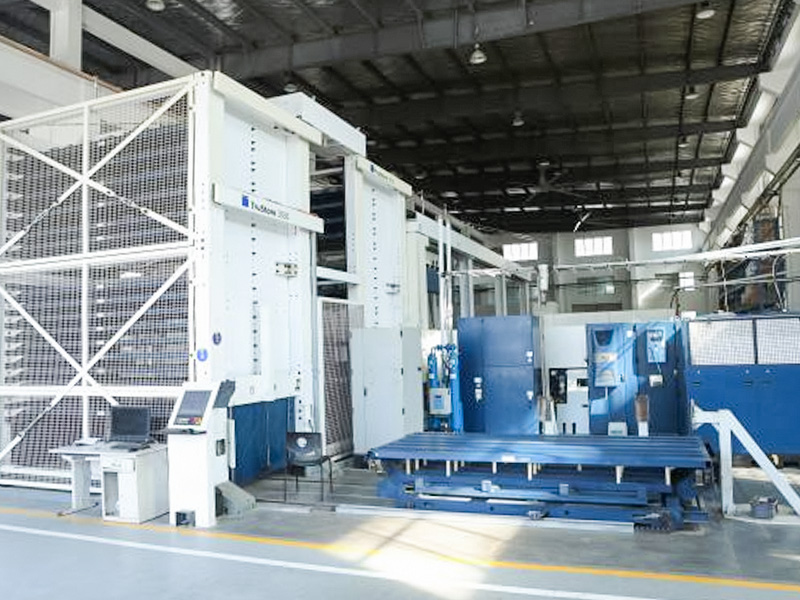
 CNC lézeres vágógép precíziós fémlemez kontúrvágáshoz Ez a gép a kontúrvágási szakaszt fémlemezsoron kezeli. Nagy pontosságú NC vezérlése és nagyméretű munkaasztala megfelel az upstream szintezési sebességeknek, így illeszkedik az itt leírt kiegyensúlyozott gyártási folyamathoz. Termék megtekintése →
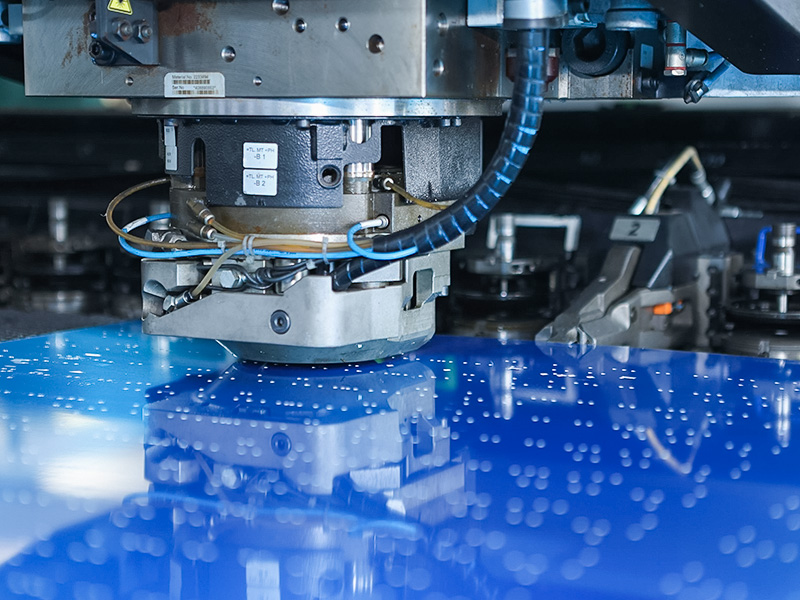
 CNC lyukasztóprés lyukasztáshoz és formázott funkciókhoz A lyukasztóprés a lézeres vágás után lyukakat és formált elemeket ad, így a fémlemez lánc hatékonyan működik. Merev váza és CNC rendszere megfelel a környező szövegben tárgyalt teljesítmény-tervezésnek. Termék megtekintése →
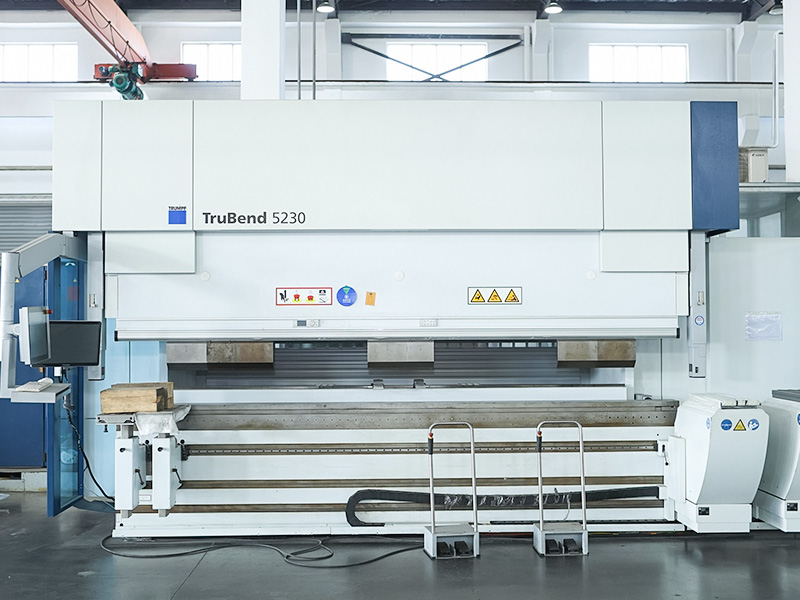
 CNC hajlítógép a fémlemezek pontos alakításához Ez a hajlítógép precíz szögszabályozással és formarugalmassággal fejezi be az alakítási szakaszt. Párosul a lézer- és lyukasztóállomásokkal, biztosítva a kiegyensúlyozott gyártósort, amelynek sebessége itt hangsúlyos. Termék megtekintése →
Lemezfelszerelés-kínálatunk ezt a teljes láncot lefedi. A lézeres vágógép kezeli a kontúrvágást, a lyukasztóprés lyukakat és formált elemeket ad hozzá, a hajlítógép pedig befejezi az alakítási szakaszt. Mivel ezeknek a gépeknek közös a vezérlési és egymásba ágyazási filozófiája, a programozás egyszerűbbé válik, és a kezelő betanítása kevesebb időt vesz igénybe.
Öt kérdéssel gyorsan kiderül, hogy egy gép megfelel-e az Ön működésének:
Mi a legjobb lézerteljesítmény egy fémlemez lézervágó géphez?
Az általános fémlemezgyártáshoz a 3 kW-tól 8 kW-ig terjedő szálas lézerek az alkatrészek többségét 1-16 mm-es szénacélból és 10 mm-es rozsdamentes acélból készülnek. 8 kW felett az extra fordulatszám leginkább vastag lemezeken érzékelhető.
Vághat-e lézervágó gép alumínium- és rézlemezeket?
Igen. A szálas lézer megbízhatóan vágja az alumíniumot és a rezet, ha a gép elegendő teljesítménnyel és megfelelő segédgáz-konfigurációval rendelkezik. Ezek a fényvisszaverő anyagok erős ok arra, hogy a CO2 helyett a szálakat válasszuk.
Mi a tipikus megtérülési ideje egy szálas lézervágónál?
Egy két műszakban működő üzletben a 6 kW-os szálas lézer gyakran két-négy év alatt megtérül a kiszervezéshez képest, a részmennyiségtől és a regionális munkaerőköltségtől függően.
Hogyan hasonlítható össze a lézervágás a fémlemez plazmavágásával?
Lézeres vágás produces narrower kerfs, better edge quality, and higher positional accuracy on thin and medium materials. Plasma cuts thicker plates faster but leaves a rougher edge that usually needs secondary finishing.

 +86-13771171111 +86-13338110517